光学传感与多维数据融合技术解析
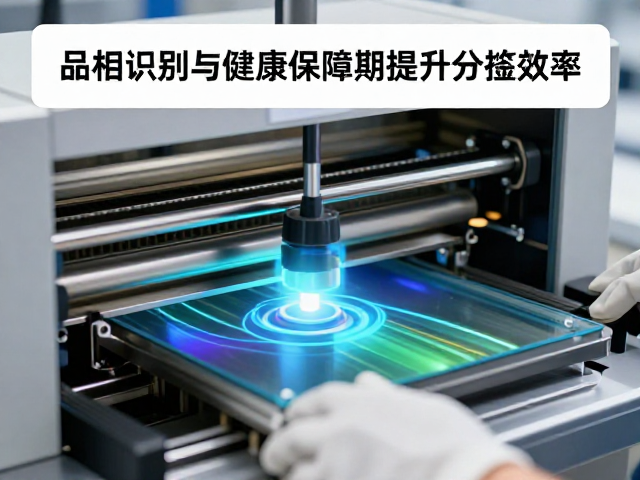
手套色选机通过高灵敏度近红外(NIR)与可见光(VIS)传感器阵列,实时捕捉原材料表面的光谱反射特征。这种技术能够区分不同材质、颜色深浅以及细微的杂质,将原本肉眼难以察觉的色差转化为数字信号。传感器以每秒数百次的频率扫描物料流,利用光谱分析算法识别出口径、颜色、形状不符合标准的次品,从而在物理分拣前完成高精度的初步筛选。
机器内部的图像处理单元会对采集到的海量数据进行实时运算,通过设定特定的阈值范围来定义“合格品”与“次品”。当物料经过高速气流喷吹区时,控制系统根据识别结果控制电磁阀瞬间开启,将不符合品相要求的物料吹离主料流。这种基于光学特性而非机械结构的分拣方式,极大减少了因人工判断差异或视觉疲劳导致的漏检与误检,为后续的高效处理奠定了数据基础。
健康保障期对分拣稳定性的支撑作用
设备在运行过程中,光学镜头和传感器容易受到粉尘、油污或环境温湿度的影响,导致成像质量下降。健康保障期通过建立严密的维护周期与状态监测机制,确保关键部件始终处于最佳工作状态。定期清洁光学窗口、校准光源强度以及检查气路系统的密封性,能够防止因硬件老化或污染造成的识别误差,维持分拣精度的一致性。
在健康保障期内,系统会自动记录运行数据并生成维护日志,通过预测性维护提前发现潜在故障。例如,当传感器信号衰减超过预设标准时,系统会提示用户进行深度清洁或更换部件,而不是等待故障发生后才停机维修。这种主动式的健康管理策略,有效缩短了非计划停机时间,确保生产线能够持续以高标准运行,避免因设备状态不佳导致的次品率波动。
效率提升的实际表现与数据反馈
经过优化的色选机在连续运行中,分选精度通常可稳定在98%以上,处理能力根据机型不同可从每小时数吨到数十吨不等。在实际应用场景中,这种高精度分拣显著降低了下游加工环节的压力,减少了因原料不均导致的成品率下降。通过去除颜色异常、污染或材质不符的次品,整体原料利用率得到提升,直接降低了生产成本。
分拣效率的提升还体现在资源节约上。由于识别精准,合格原料被保留用于高价值产品,而次品则进入回收或低等级处理流程,实现了物料的分级利用。这种精细化的分拣过程减少了后续清洗、筛选等工序的负荷,降低了水电消耗和人工成本。长期运行下来,设备的高稳定性和低故障率使得整体运营效率显著高于传统分拣方式,为企业提供了可量化的经济效益。